Минимальный радиус изгиба РВД: как проверить трассу
Сентябрь 28, 2026
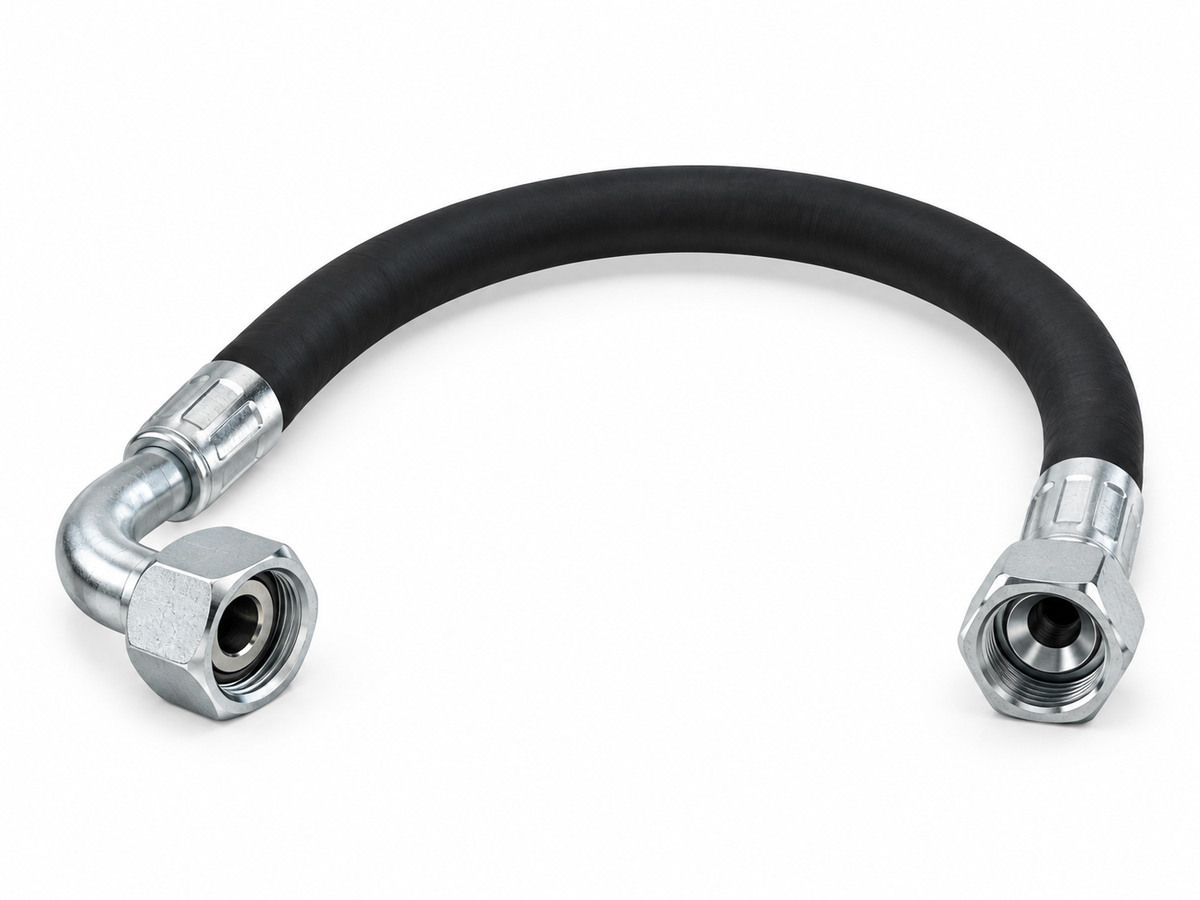
Рукав может свободно гнуться руками и всё равно быть уложен слишком круто для работы под давлением. Минимальный радиус задаётся для конкретной серии и DN. Его проверяют на реальной трассе, включая крайние положения подвижного механизма.
Что называют радиусом изгиба
Представьте окружность, вдоль которой проходит осевая линия согнутого рукава. Расстояние от центра этой окружности до осевой линии и есть радиус изгиба. Это не диаметр петли и не зазор между наружными поверхностями. У разных серий и размеров значение различается, поэтому универсального шаблона для всех РВД нет.
Почему опасен резкий изгиб у фитинга
Возле обжимной муфты рукав должен выходить без немедленного перелома. Если трасса заставляет его повернуть прямо у окончания, нагрузка сосредотачивается на небольшом участке. Вместо такого поворота меняют длину, положение крепления, направление порта или выбирают угловой фитинг, совместимый со сборкой.
Как проверить неподвижную трассу
- Нарисуйте путь между портами и отметьте все кромки, хомуты и соседние детали.
- Найдите минимальный радиус для точной серии и DN в технической документации.
- Сделайте простой шаблон этого радиуса из плотного картона или гибкой линейки.
- Приложите шаблон к самому тесному повороту по осевой линии рукава.
- Проверьте, что возле обоих фитингов остаётся прямой участок без боковой нагрузки.
Что меняется в подвижном узле
Одного положения недостаточно. Медленно проведите механизм по всей рабочей траектории без давления и наблюдайте, не уменьшается ли радиус, не натягивается ли рукав и не касается ли он кромки. Запас длины должен позволять движение, но не образовывать петлю, которую затянет между деталями. Порядок контроля перекручивания разобран в статье о прокладке РВД без залома.
Почему нельзя просто сделать рукав длиннее
Лишняя длина иногда смягчает поворот, но может создать другую проблему: петля попадёт в зону трения или будет резко менять форму при движении. Правильная длина получается из всей геометрии — расстояния между портами, направления фитингов, точек крепления и допустимого радиуса.
Что передать изготовителю
Нужны общий вид трассы, размеры между портами, крайние положения механизма, серия и DN, оба фитинга и место самого тесного поворота. Если вы не нашли значение радиуса, не оценивайте его по ощущениям. Передайте маркировку рукава и оставьте проверку в списке открытых вопросов.
Проверка трассы простым шаблоном
До снятия старого рукава отметьте его положение в двух крайних режимах машины. После остановки и сброса давления приложите к самому тесному повороту картонный шаблон с плавной дугой и измерьте расстояние от центра предполагаемого изгиба до осевой линии. Это не заменяет значение из документации точного рукава, зато показывает, есть ли физическое место для требуемой дуги. На схеме отметьте начало изгиба, ближайшую кромку, крепления и запас на движение: по одному расстоянию между портами такую трассу не восстановить.
Короткие и длинные сборки для сравнения трассы
Одинаковый DN не делает две сборки взаимозаменяемыми по изгибу. На трассу влияют длина, положение прямых и угловых фитингов, свободное место и движение узла.
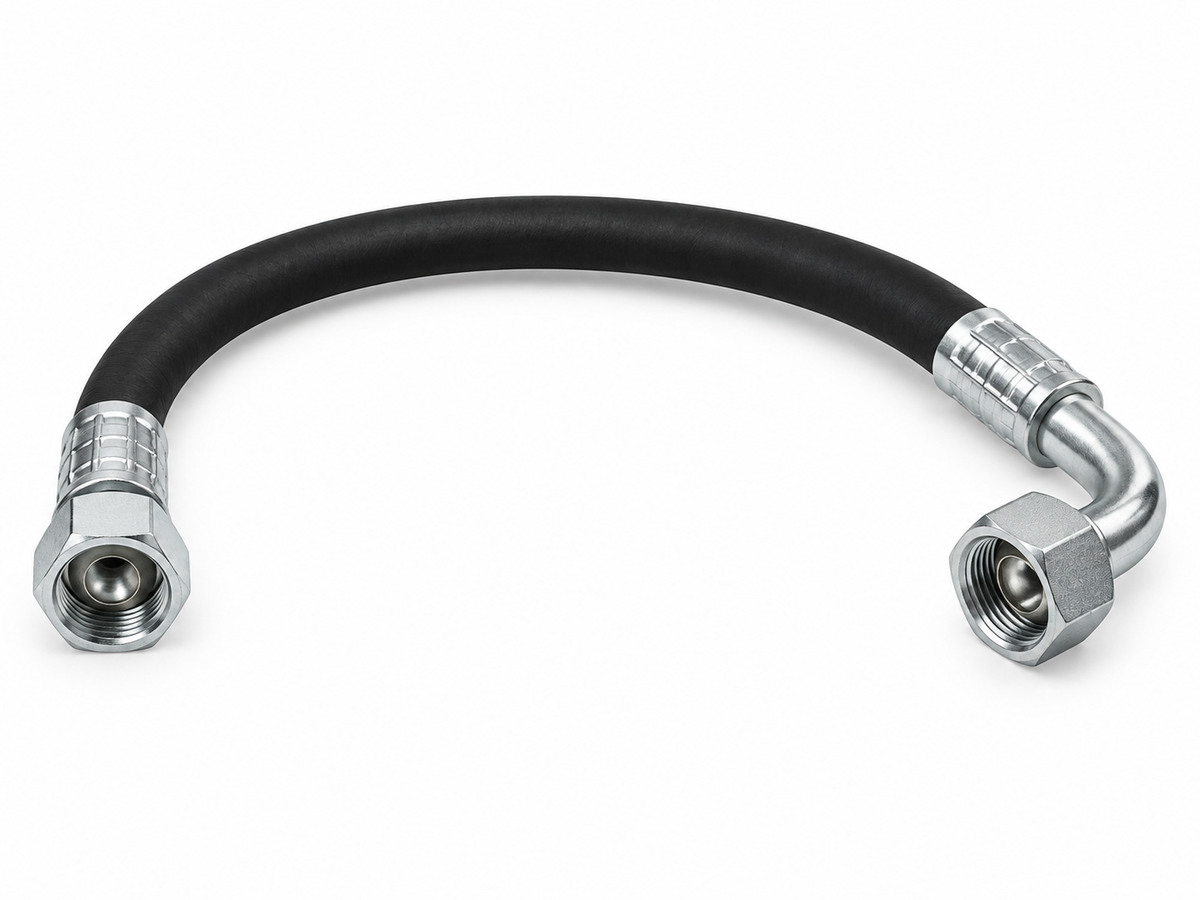
Минимальный радиус берут из документации точного рукава и размера. По одной фотографии готовой петли определить допустимое значение нельзя.